A resposta curta
A forma mais rápida de aumentar a produtividade de uma fábrica sem comprar máquinas é encontrar a máquina que limita a produção, medir onde se perde o tempo dela e eliminar essas perdas, por ordem de tamanho. Em muitas PME, uma parte importante do tempo das máquinas vai para mudanças de série, paragens, esperas e peças que não saem bem à primeira.
Comprar uma máquina resolve um problema de capacidade quando a capacidade está mesmo esgotada. Quando não está, a máquina nova herda os mesmos problemas da antiga, e a fábrica passa a ter duas máquinas a perder tempo da mesma forma.
O que é produtividade, na prática
Produtividade é o que sai da fábrica a dividir pelo que entra: horas de máquina, horas de pessoas, material e energia. Aumentar a produtividade é fazer sair mais com os mesmos recursos, ou o mesmo com menos.
Na prática, há duas formas de a medir que ajudam no dia a dia:
- Peças boas por hora de máquina, na máquina que limita a produção. Diz quanto a fábrica consegue entregar.
- Peças boas por hora de trabalho, por área ou por linha. Diz quanto esforço custa cada peça.
As duas contam só as peças boas. Uma peça que vai para sucata ocupou a máquina e as pessoas e não conta para nada.
Primeiro passo: encontrar o gargalo
O gargalo é a máquina ou o posto que limita a produção da fábrica inteira: uma hora ganha lá é uma hora ganha na fábrica, e uma hora ganha noutro sítio pode não valer nada. Por isso é o primeiro sítio a olhar.
Os sinais mais comuns de um gargalo:
- há sempre material à espera à frente dele;
- as máquinas a seguir ficam paradas à espera do que ele produz;
- é a máquina que o planeamento tenta nunca parar;
- é a que faz horas extraordinárias ou turnos a mais.
Um exemplo ilustrativo: uma linha com três máquinas em sequência, que conseguem fazer 120, 80 e 150 peças por hora. A linha nunca faz mais de 80 peças por hora, porque a segunda máquina limita tudo. Se a primeira passar a fazer 140, a linha continua nas 80. Se a segunda passar a fazer 100, a linha passa para 100.
Na fábrica onde fui responsável de Melhoria Contínua, uma das extrusoras era o gargalo da produção, e a sua limpeza geral parava-a durante muito tempo. Foi por isso o primeiro alvo do trabalho de SMED: cada hora de limpeza a menos era uma hora de produção a mais para a fábrica.
Segundo passo: medir para onde vai o tempo
Antes de atacar as perdas, é preciso saber quanto vale cada uma, e o OEE é a forma mais simples de o fazer. O OEE divide o tempo planeado da máquina em três perdas: paragens, ritmo abaixo do nominal e peças com defeito.
| Perda | O que inclui | A pergunta |
|---|---|---|
| Disponibilidade | Avarias, mudanças de série, falta de material, falta de pessoas | Quanto tempo a máquina esteve parada? |
| Desempenho | Microparagens, ritmo reduzido, arranques lentos | Quando trabalhou, foi ao ritmo certo? |
| Qualidade | Sucata, retrabalho, peças de afinação | Quanto do que fez estava bom à primeira? |
Explico o cálculo passo a passo em Como calcular o OEE, e a calculadora de OEE faz as contas e converte cada perda em minutos.
O mais importante não é o número final. É a lista de perdas por ordem de tamanho, porque é essa lista que diz por onde começar. Se os registos de paragem não existirem ou não forem fiáveis, o primeiro trabalho é esse: sem dados, a escolha das prioridades é feita pela perda que faz mais barulho, e não pela maior.
Terceiro passo: atacar as perdas, por ordem
As perdas que mais aparecem nas PME industriais resolvem-se quase sempre com método e organização, antes de qualquer investimento. As mais comuns, e a ferramenta Lean que encaixa em cada uma:
Mudanças de série longas
Quando as mudanças de série são longas, o SMED é a ferramenta: separar o que pode ser feito com a máquina a trabalhar do que obriga a pará-la. Procurar ferramentas, ir buscar material e esperar por alguém são tarefas que, muitas vezes, podem sair de dentro da paragem.
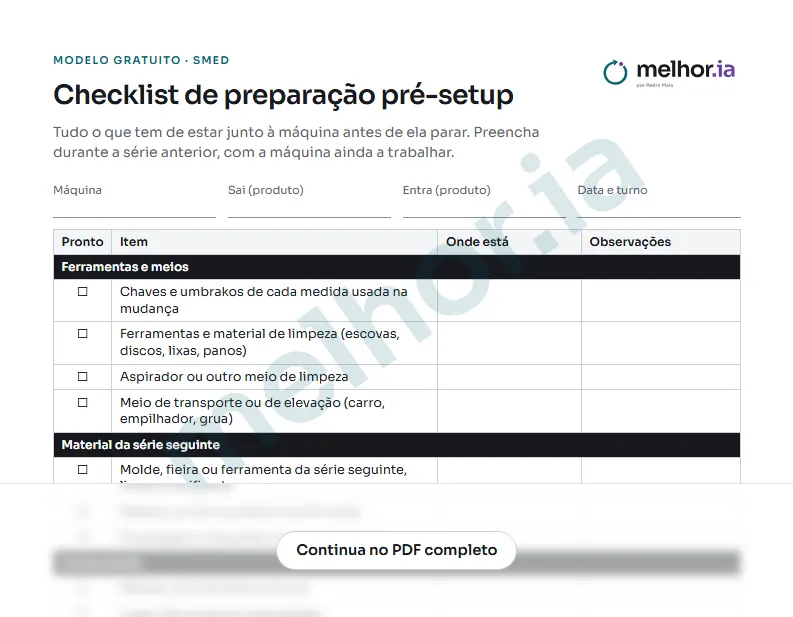
No caso da extrusora, a limpeza geral passou a fazer-se em menos de metade do tempo de referência, com uma sequência padronizada e uma checklist pré-setup de 32 pontos. O método está descrito em SMED na prática.
Paragens por falta de alguma coisa
Quando a máquina para por falta de ferramenta, material ou informação, a solução está na organização do posto e nas regras de partilha. É o 5S e a gestão visual a fazerem o seu trabalho.
Numa linha de extrusão, as paragens por falta de ferramenta passaram de quase 8 horas por mês para zero, com um investimento equivalente a menos de uma hora de produção. O caso está em 6S numa linha de extrusão.
Sucata e retrabalho
Cada peça com defeito ocupou a máquina, as pessoas e o material, e não conta para a produtividade. Ordenar as causas de sucata por impacto mostra onde estão as poucas causas que explicam a maior parte da perda.
O Pareto de sucata é o ponto de partida, e o serviço de redução de sucata faz o resto do caminho, das causas às ações.
Plano por cumprir e horas extraordinárias
Quando a equipa não vê o plano e o realizado do seu turno, os atrasos só aparecem quando já é tarde, muitas vezes em forma de horas extraordinárias. Um quadro de equipa e uma reunião curta no início do turno mudam isso.
Numa área piloto, as reuniões de início de turno de 6 minutos foram acompanhadas por uma queda de 67% nas horas extraordinárias, com o mesmo volume de produção. Explico como as fazer em Reunião de início de turno: como a fazer em 6 minutos.
O que não fazer
Os erros mais comuns ao tentar aumentar a produtividade são acelerar as máquinas que não são o gargalo, exigir mais às pessoas sem mudar o processo e comprar tecnologia antes de perceber o problema.
- Acelerar tudo ao mesmo tempo. Mais produção nas máquinas que não são o gargalo vira stock, não vendas.
- Pedir mais esforço. Se o problema está no processo, mais esforço dá cansaço e, a prazo, mais defeitos.
- Medir as pessoas em vez do processo. Os indicadores servem para encontrar perdas, não culpados. Quando servem para culpar, deixam de ser fiáveis.
- Comprar antes de medir. Um sistema novo ou uma máquina nova não resolvem perdas que ninguém mediu.
Quando faz sentido comprar uma máquina
Faz sentido comprar quando o gargalo já está a trabalhar perto do seu limite, com as perdas principais resolvidas, e a procura continua acima do que ele consegue fazer. Nessa altura, a compra é uma decisão bem informada, e não uma forma de esconder perdas.
Antes de chegar aí, há uma pergunta que vale a pena fazer: se as perdas do gargalo fossem reduzidas a metade, quanta capacidade a mais teria a fábrica? Muitas vezes, a resposta adia a compra, ou muda a máquina que se compra.
O Diagnóstico Express é um dia no terreno para responder a essa pergunta: encontrar o gargalo, medir as cinco maiores perdas e estimar quanto valem. Se o problema principal forem as mudanças de série, o SMED para mudanças de série mais rápidas é o passo seguinte. E o guia O que é Melhoria Contínua mostra como estas ferramentas se ligam umas às outras.