Contexto
Uma fábrica de cabos elétricos, onde fui responsável de Melhoria Contínua. A extrusora em causa era uma das máquinas mais críticas da fábrica e estava numa operação que limitava o fluxo de produção: cada hora parada era uma hora perdida para a fábrica inteira.
A limpeza geral desta extrusora era o setup mais demorado da fábrica e fazia-se com regularidade. A análise das paragens mostrou que as limpezas eram a maior parte do tempo de paragem da máquina, o que fazia delas a principal perda de disponibilidade e o primeiro sítio por onde começar.
O problema
A limpeza geral não tinha uma sequência padrão. Cada equipa fazia-a à sua maneira, e o tempo reservado no planeamento correspondia ao que a operação costumava demorar sem preparação prévia.
Havia sobretudo uma etapa crítica, que podia obrigar a chamar a manutenção, e estava no fim do processo. Quando a manutenção era precisa, a equipa ficava parada à espera, com a máquina parada também. A espera estava no caminho crítico da operação.
O que foi feito
O trabalho seguiu os passos do SMED, com a equipa que faz a operação:
- Acompanhar e registar no terreno. Cada etapa da limpeza foi cronometrada e fotografada tal como era feita: quando começa, quando acaba, que meios e ferramentas usa. Essa primeira limpeza acompanhada, ainda sem procedimento novo, já foi feita em menos de metade do tempo de referência, porque estavam presentes os operadores, o responsável de turno e um antigo gestor da área que conhecia a operação como poucos. O conhecimento existia; dependia de quem estava no turno. O objetivo passou a ser torná-lo reprodutível, fosse qual fosse a equipa.
- Separar e reorganizar. Separou-se o que exige a máquina parada do que pode ser preparado antes, e a sequência foi reorganizada para fazer em paralelo o que era feito em série.
- Mudar a ordem. A etapa que podia obrigar a chamar a manutenção passou para o início. Se a manutenção for necessária, a equipa avança com as restantes tarefas enquanto espera. Foi um exemplo entre várias alterações à sequência.
- Validar com quem conhece a operação. A nova sequência foi validada numa sessão com a gestão da produção, incluindo o antigo gestor da área. Foi nessa sessão que o conhecimento de uma pessoa passou a método escrito, com margens de tempo por etapa.
- Testar e confirmar. Uma segunda limpeza acompanhada testou o procedimento e completou o que faltava, como ferramentas que não tinham ficado registadas. A versão final foi confirmada numa terceira.
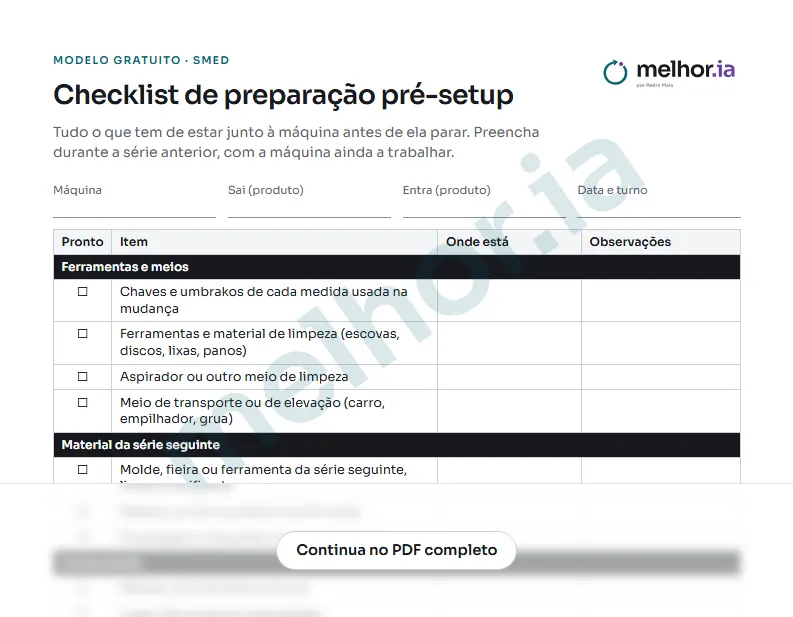
- Padronizar. Tudo ficou numa instrução de trabalho e numa checklist de preparação pré-setup com 32 pontos, para que ninguém dependa da memória: ferramentas de limpeza, aspirador, massas e lubrificantes, as chaves de cada medida, o material de proteção. Cada operador registou a tomada de conhecimento da nova instrução.
- Organizar a reação. Para além do SMED, o projeto da máquina incluiu uma matriz de responsabilidades, uma matriz de reação a situações críticas e uma árvore de decisão para as paragens.
O resultado
Com a nova sequência, a limpeza geral ficou demonstrada em menos de metade do tempo de referência. A instrução de trabalho e a checklist pré-setup de 32 pontos passaram a ser a base da operação, independentemente da equipa em serviço.
Numa máquina gargalo, cada hora ganha numa limpeza é capacidade disponível para a fábrica inteira.
O que a equipa aprendeu
Reduzir o tempo foi a parte fácil. O difícil foi tornar a nova sequência um hábito, com pressão de produção: no dia a dia, a tendência natural é voltar ao que sempre se fez. O que ajudou foi construir a sequência a partir da execução real, com a equipa que a faz, ter uma checklist de preparação, registar a tomada de conhecimento da instrução e acompanhar as primeiras execuções no terreno.
Grande parte do ganho não veio de uma técnica nova, mas de escrever o que alguns já sabiam fazer. O trabalho normalizado é a forma de esse conhecimento deixar de depender de pessoas concretas.
Há ainda duas condições para o resultado durar. Os tempos foram medidos em limpezas acompanhadas, e só se sabe se a norma ficou implementada quando a operação corre bem sem ninguém a observar. E o tempo reservado no planeamento tem de ser revisto: enquanto o plano contar com o tempo antigo, a máquina fica livre mais cedo, mas ninguém usa essa capacidade.
No SMED, desenhar a nova sequência é a parte técnica. Fazer dela o padrão, turno após turno, é o que decide o resultado.