SMED em duas frases
SMED é reduzir o tempo em que a máquina está parada numa mudança de série, tirando da paragem tudo o que pode ser feito antes ou depois e simplificando o resto. O tempo de setup conta-se da última peça boa da série anterior à primeira peça boa da série seguinte.
O método foi criado na indústria japonesa e o nome vem do inglês (Single-Minute Exchange of Die). Não é preciso chegar a um setup de um dígito em minutos para o SMED valer a pena. Numa PME, o ganho costuma vir de coisas simples: deixar de procurar ferramentas com a máquina parada, preparar o material antes, fazer em paralelo o que era feito em série.
Neste artigo descrevo como o aplico no terreno, passo a passo, com um exemplo ilustrativo e um exemplo real de uma fábrica onde trabalhei.
Antes de mudar: medir uma mudança de série real
O primeiro passo é acompanhar mudanças de série reais, no terreno, e registar cada tarefa com a hora de início e de fim. Sem isso, a discussão faz-se sobre a forma como as pessoas acham que a mudança é feita, que raramente coincide com a forma como é feita.
O registo não precisa de nada sofisticado. Uma folha com estas colunas chega:
- a tarefa, descrita com um verbo (“ir buscar o molde”, “apertar grampos”);
- a hora de início e a hora de fim;
- quem a faz;
- que ferramentas ou meios usa;
- se a máquina está parada ou a trabalhar enquanto a tarefa decorre.
Filmar ajuda muito, desde que a equipa saiba para que serve e concorde. O objetivo é ver o processo, não avaliar as pessoas, e convém dizê-lo antes de começar. Vale a pena acompanhar mais do que uma mudança, de preferência em turnos diferentes: cada turno costuma ter a sua maneira de fazer as coisas, e é aí que estão as primeiras pistas.
Um exemplo ilustrativo: uma mudança de molde de 90 minutos
No exemplo, quase um terço do tempo de paragem é gasto em tarefas que podiam ser feitas com a máquina a trabalhar. É um caso inventado para mostrar o método, numa injetora, e não os números de uma fábrica real.
| # | Tarefa | Minutos | Hoje | Pode ser |
|---|---|---|---|---|
| 1 | Confirmar a ordem e o molde seguinte | 5 | máquina parada | antes da paragem |
| 2 | Ir buscar o molde ao armazém | 12 | máquina parada | antes da paragem |
| 3 | Procurar ferramentas e grampos | 8 | máquina parada | antes da paragem (kit) |
| 4 | Desligar águas e desmontar o molde antigo | 10 | máquina parada | máquina parada |
| 5 | Montar e apertar o molde novo | 15 | máquina parada | máquina parada |
| 6 | Ligar águas e aquecer o molde | 15 | máquina parada | em parte, antes |
| 7 | Afinar até à primeira peça boa | 20 | máquina parada | máquina parada |
| 8 | Levar o molde antigo ao armazém | 5 | máquina parada | depois da paragem |
| Total | 90 |
As tarefas 1, 2, 3 e 8 não precisam da máquina parada. Passá-las para antes ou para depois tira 30 minutos à paragem sem mudar nada no trabalho em si. Ficam 60 minutos de tarefas que exigem mesmo a máquina parada, e é nessas que se trabalha a seguir.
Os três movimentos: separar, converter, simplificar
O SMED faz-se em três movimentos: separar o interno do externo, converter interno em externo e simplificar o que sobra. Setup interno é o que só se pode fazer com a máquina parada; externo é o que se pode fazer com ela a trabalhar.
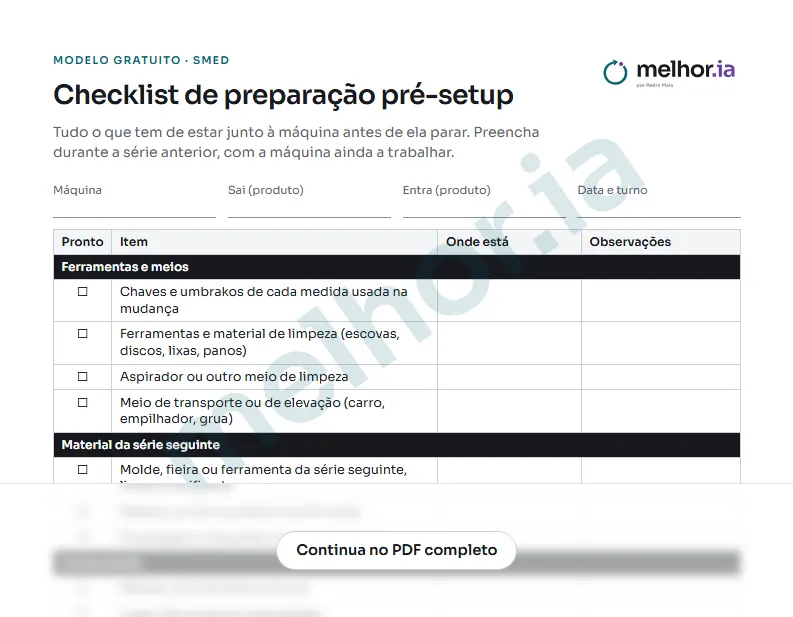
Separar. É o que o exemplo acima já mostra: marcar cada tarefa como interna ou externa e passar as externas para fora da paragem. Uma checklist de preparação pré-setup, feita antes de a máquina parar, garante que nada fica esquecido: molde no posto, ferramentas no kit, material da série seguinte junto à máquina.
Converter. Algumas tarefas internas podem passar a externas com uma pequena mudança. No exemplo, se houver forma de pré-aquecer o molde fora da máquina, parte dos 15 minutos de aquecimento sai da paragem.
Simplificar. O que sobra faz-se mais depressa com trabalho em paralelo (duas pessoas a desmontar e a montar, em vez de uma), com fixações que não exigem tantas voltas de chave e com parâmetros de arranque registados por produto, para a afinação deixar de ser feita por tentativa.
No exemplo ilustrativo, com duas pessoas nas tarefas 4 e 5, pré-aquecimento e parâmetros padrão, os 60 minutos internos poderiam baixar para cerca de 30. Repito que são números de exemplo: a redução real depende muito do ponto de partida, e por isso não a prometo antes de medir.
A ordem das tarefas também conta
Muitas vezes o maior ganho não está em fazer cada tarefa mais depressa, mas em mudar a ordem em que são feitas. Uma tarefa que pode bloquear todas as outras deve ser feita o mais cedo possível, para que uma eventual espera aconteça em paralelo com o resto do trabalho.
Na fábrica de cabos onde fui responsável de Melhoria Contínua, trabalhei a limpeza geral de uma extrusora que era o gargalo da produção. Havia uma etapa que podia obrigar a chamar a manutenção, e estava no fim da sequência. Quando a manutenção era precisa, a equipa ficava parada à espera.
Essa etapa passou para o início. Se a manutenção for necessária, a equipa avança com as restantes tarefas enquanto espera, e a espera deixa de estar no caminho crítico. Foi uma entre várias alterações à sequência, todas construídas a partir da execução real e validadas com a gestão da produção e com quem conhecia a operação há mais tempo. Com a nova sequência, a limpeza geral passou a fazer-se em menos de metade do tempo de referência. Conto o caso completo em SMED na limpeza geral de uma extrusora gargalo.
Para encontrar estas oportunidades, ajuda desenhar a mudança de série como uma sequência de blocos no tempo, com uma linha por pessoa. As esperas e as tarefas que bloqueiam as outras ficam à vista.
Fazer da nova sequência o padrão
Reduzir o tempo é a parte fácil; o difícil é a nova sequência ser feita da mesma forma em todos os turnos, com pressão de produção. Uma norma nova muda a forma como as pessoas fazem uma operação que já conhecem bem, e no dia a dia a tendência natural é voltar ao que sempre se fez.
O que ajuda, pela minha experiência:
- Construir a sequência com quem a executa. Uma sequência desenhada no escritório e entregue ao turno raramente se mantém. As pessoas defendem o que ajudaram a criar.
- Uma checklist de preparação pré-setup. Para que ninguém dependa da memória, sobretudo nas mudanças menos frequentes. Na extrusora, ficou com 32 pontos.
- Instrução de trabalho com tomada de conhecimento. Cada operador lê a nova instrução e regista que a conhece. Parece burocracia, mas obriga a uma conversa sobre o que mudou e porquê.
- Acompanhar as primeiras execuções no terreno. É aí que aparecem os problemas que ninguém previu, e é melhor resolvê-los logo do que deixar que cada turno invente a sua solução.
Na extrusora houve um pormenor revelador. A primeira limpeza que acompanhei, ainda sem procedimento novo, já foi feita em menos de metade do tempo de referência, porque estavam presentes as pessoas certas, incluindo um antigo gestor da área. O conhecimento existia, mas dependia de quem estava no turno. O trabalho normalizado serve para isso: tirar o método da cabeça de algumas pessoas e pô-lo ao alcance de todas as equipas.
Mesmo assim, só se sabe se a norma ficou implementada quando a operação corre bem sem ninguém a observar. Por isso um projeto de SMED não acaba quando o tempo baixa pela primeira vez: acaba quando o tempo se mantém, semana após semana.
Como medir o resultado sem enganar
Mede-se antes e depois da mesma forma: da última peça boa à primeira peça boa, em várias mudanças, e compara-se o valor típico, não o melhor. Um setup recorde, feito com toda a gente a ajudar e com a máquina preparada de propósito, mostra o que é possível, mas não é o resultado do projeto.
Algumas regras simples:
- Mesma definição antes e depois. Se antes se contava até a máquina arrancar e depois se conta até à primeira peça boa, a comparação não vale.
- Várias mudanças, não uma. Usar a mediana de várias mudanças de série, em turnos diferentes, protege contra o dia em que tudo correu bem.
- Separar o demonstrado do sustentado. Mostrar que a mudança se pode fazer em X minutos é diferente de ela ser feita em X minutos todas as semanas. As duas coisas são úteis, mas não são a mesma.
- Olhar também para o efeito no planeamento. Mudanças mais curtas permitem lotes mais pequenos e respostas mais rápidas às encomendas. É muitas vezes aí que está o ganho maior. E o tempo reservado no plano tem de ser revisto: enquanto o planeamento contar com o tempo antigo, a capacidade ganha fica por usar.
Se quiser medir o impacto das mudanças de série no conjunto da máquina, o OEE mostra quanto do tempo planeado se perde em paragens, incluindo os setups.
Por onde começar
Comece pela máquina que limita a produção ou pela que muda de série mais vezes, e por uma única mudança bem medida. O gargalo é onde cada minuto ganho é produção a mais para a fábrica inteira.
Um projeto de SMED para mudanças de série mais rápidas segue exatamente estes passos: observar e medir, separar interno e externo, simplificar a sequência e acompanhar no terreno até a nova forma de trabalhar ser o hábito. Se ainda não sabe qual é a máquina certa para começar, o Diagnóstico Express ajuda a escolher. E o guia O que é Melhoria Contínua explica onde o SMED encaixa no resto das ferramentas Lean.