A resposta curta
O 5S não dura porque é tratado como uma campanha de limpeza, e não como uma rotina com dono, padrão visível e verificação regular. Os três primeiros passos (separar, arrumar, limpar) são fáceis e dão resultados à vista. Os dois últimos (normalizar e manter) são os que decidem se o 5S ainda existe daqui a seis meses, e são os que menos atenção recebem.
A frase “já fizemos 5S e ao fim de três meses estava tudo igual” ouve-se em muitas fábricas. Raramente o problema está nas pessoas do chão de fábrica. Está na forma como o 5S foi lançado: um dia de arrumação, fotografias de antes e depois, marcações no chão, e depois mais nada.
Os 5S, um a um
Os 5S são cinco passos para organizar um posto de trabalho e mantê-lo organizado: separar, arrumar, limpar, normalizar e manter. Os nomes vêm de cinco palavras japonesas começadas por S; em português usam-se várias traduções, e a que importa é que toda a gente na fábrica use a mesma.
- Separar. Tirar do posto tudo o que não é necessário para o trabalho que lá se faz.
- Arrumar. Dar a cada coisa um lugar fixo, identificado, perto de onde é usada.
- Limpar. Limpar e, ao limpar, inspecionar: fugas, folgas e desgaste aparecem durante a limpeza.
- Normalizar. Definir o estado padrão do posto, de forma que se veja num relance se está bem ou mal.
- Manter. Criar a rotina e a disciplina que fazem o padrão durar.
Muitas fábricas acrescentam um sexto S, a segurança, e falam de 6S. Foi o que usei na fábrica onde fui responsável de Melhoria Contínua. A lógica é a mesma.
As causas mais comuns
Quase todos os 5S que não duram falham por uma de cinco razões, e nenhuma delas é falta de vontade das pessoas.
Campanha em vez de rotina
O 5S arranca com um dia de arrumação e muita energia. Não fica marcado nenhum momento fixo para o manter: nem os cinco minutos no fim do turno, nem a auditoria semanal. Sem um momento na agenda, o 5S compete com a produção, e perde sempre.
Ninguém é dono da zona
Se a zona é de todos, não é de ninguém. Cada área precisa de uma pessoa responsável por ela, com nome, que sabe que é a ela que se pergunta quando alguma coisa está fora do sítio.
O padrão não se vê
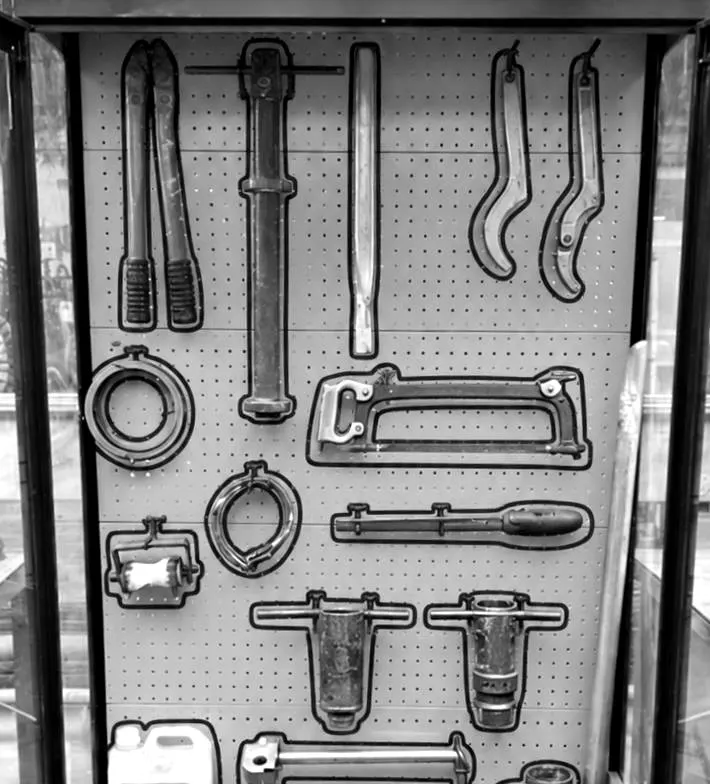
Se para saber se o posto está bem é preciso perguntar a alguém, o padrão não existe na prática. O estado normal tem de estar à vista: silhuetas das ferramentas, marcações no chão, fotografias do posto como deve estar.
Começar pela fábrica inteira
Lançar o 5S em todas as áreas ao mesmo tempo dispersa a energia e a atenção das chefias. Quando a primeira área começa a escorregar, já ninguém tem tempo para a acompanhar, e o exemplo que fica é o de que o 5S não funciona.
O 5S não resolve um problema que a equipa sinta
Arrumar por arrumar convence pouco. Arrumar para deixar de perder tempo à procura de uma ferramenta, ou para deixar de parar a máquina por falta dela, convence muito mais. O 5S tem de estar ligado a uma perda concreta que a equipa reconheça.
Começar por um posto-piloto com um problema real
Comece por um posto-piloto onde a desorganização custa alguma coisa que se possa medir, e só alargue depois de esse posto se manter sozinho. Um posto que funciona é o melhor argumento para o resto da fábrica.
Na fábrica onde fui responsável de Melhoria Contínua, o 6S começou em postos-piloto das quatro áreas produtivas, e não na fábrica inteira. Cada posto-piloto tinha a sua equipa, o seu responsável e um problema concreto para resolver.
Numa linha de extrusão, a máquina parava à espera de ferramentas. Os armários estavam desarrumados, mas a causa principal era outra: as ferramentas eram partilhadas com outras três máquinas, sem regra para as levantar e devolver. O conjunto necessário foi duplicado, cada posição do armário ficou identificada e o armário passou a estar fechado, com acesso dos operadores da linha. As paragens por falta de ferramenta passaram de quase 8 horas por mês para zero, e o investimento equivaleu a menos de uma hora de produção. Arrumar o armário, sozinho, não teria resolvido nada. O caso completo está em 6S numa linha de extrusão.
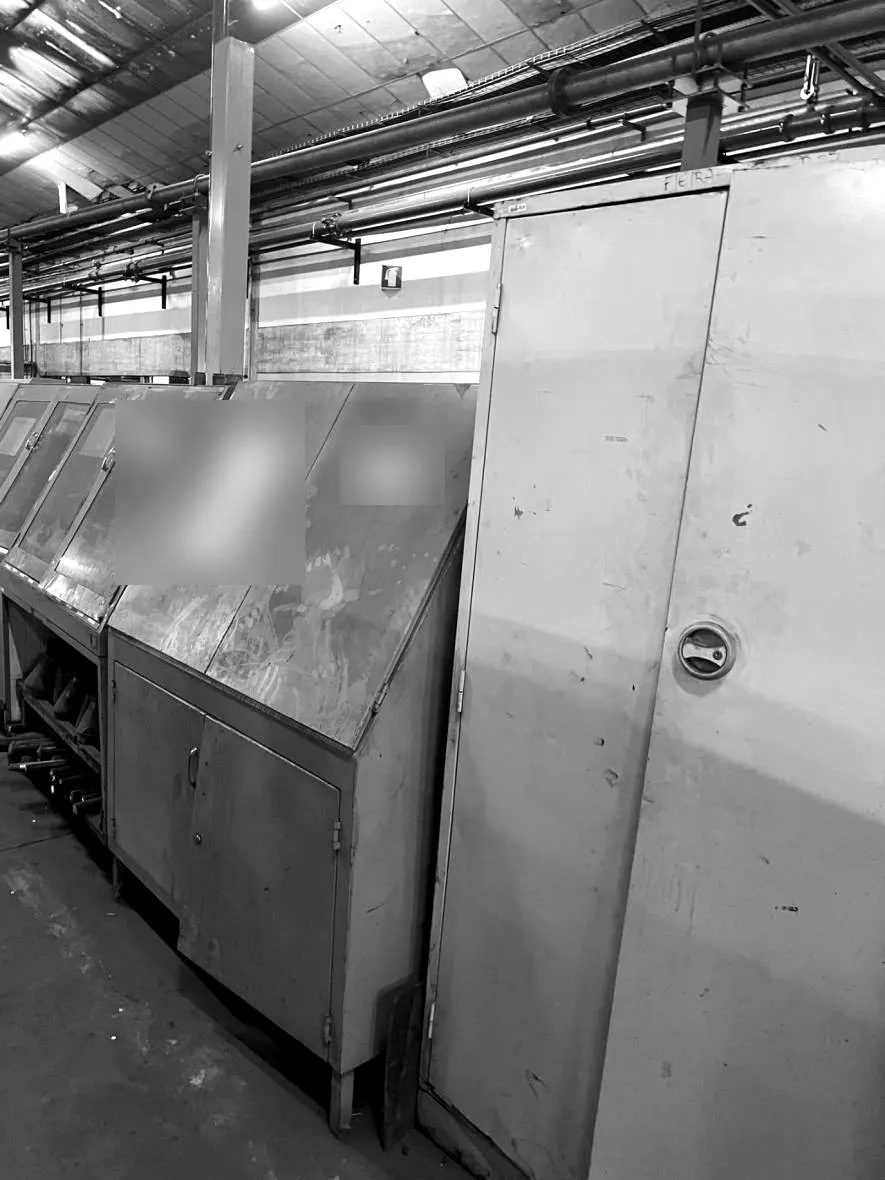
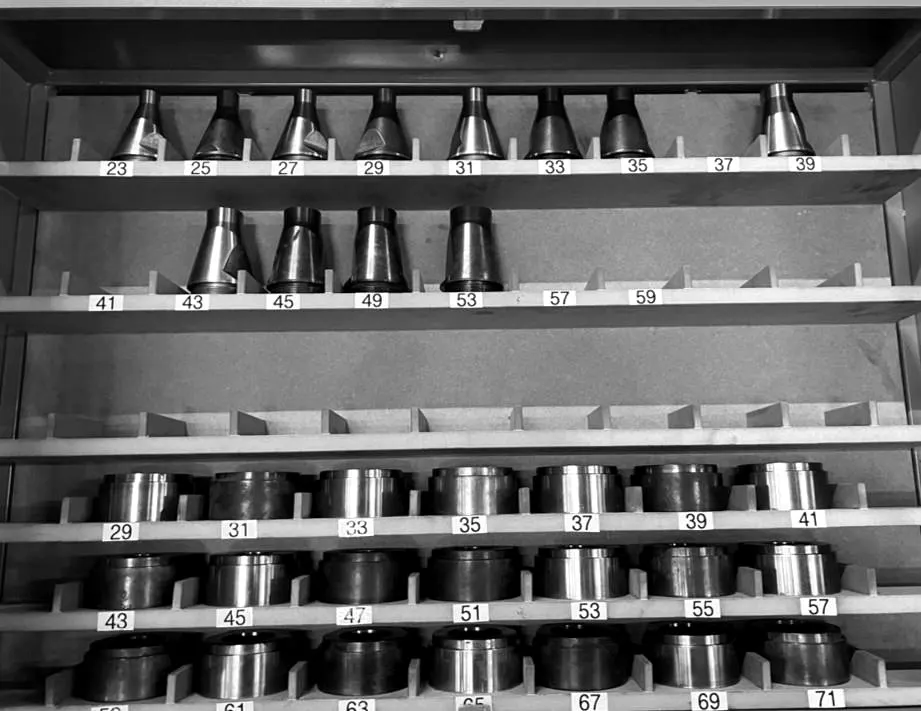
Uma boa forma de escolher o posto-piloto é olhar para as paragens. Se há registos de máquinas paradas por falta de ferramenta, por material que não aparece ou por tempo perdido à procura de alguma coisa, esse posto tem um problema que o 5S resolve e um indicador que mostra se resultou.
Exemplo ilustrativo: quanto custa procurar uma ferramenta
Poucos minutos por dia, todos os dias, somam horas por mês, e é esse número que convence a equipa e a direção a manter o 5S. Os valores abaixo são um exemplo para mostrar as contas, não dados de uma fábrica real.
Imagine uma máquina onde, em cada turno, o operador procura uma ferramenta ou um acessório três vezes, e cada procura demora cerca de seis minutos:
- por turno: 3 × 6 = 18 minutos;
- por dia, com dois turnos: 36 minutos;
- por mês, com 21 dias de produção: 36 × 21 = 756 minutos, ou seja, 12,6 horas de máquina parada.
Se a máquina for o gargalo da fábrica, estas 12,6 horas são produção perdida para a fábrica inteira. Arrumar o posto, com um quadro de ferramentas com silhuetas junto à máquina, custa normalmente muito menos do que isso. E o indicador “paragens por falta de ferramenta” mostra, semana a semana, se o 5S se está a manter.
O que faz o 5S durar
O 5S dura quando tem um momento fixo na rotina, um dono por zona, um padrão que se vê e uma chefia que passa pelo posto e repara. Nenhuma destas coisas é cara; todas exigem constância.
- Cinco minutos no fim de cada turno. Cada posto volta ao estado padrão antes de passar ao turno seguinte. Quem recebe o posto sabe que o encontra como deve estar.
- Um dono por zona. Com nome no quadro da zona. É a primeira pessoa a saber quando alguma coisa não está bem, e a que pede ajuda quando é preciso.
- Auditoria curta e regular. Melhor dez minutos todas as semanas do que uma auditoria completa por trimestre.
- A chefia no terreno. Quando a chefia passa pelo posto, repara no padrão e pergunta pelo que está fora do sítio, o 5S passa a ser importante. Quando ninguém repara, deixa de ser.
- Ligar o 5S a resultados. Mostrar, no quadro da área, as paragens por falta de ferramenta ou o tempo de mudança de série a descer.
Uma auditoria 5S que se faz em 10 minutos
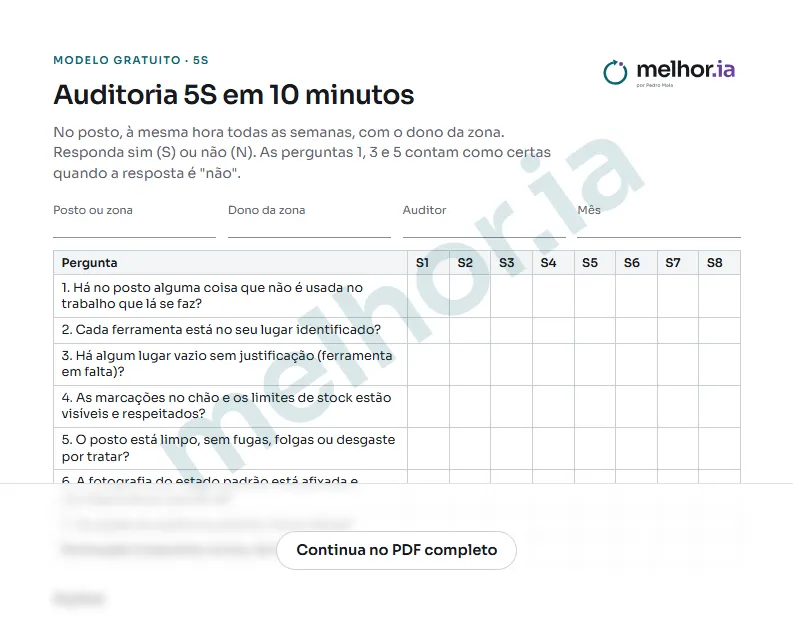
Uma auditoria 5S útil é curta, feita no posto, com perguntas de sim ou não, e termina sempre com uma ação e um responsável. Não serve para dar notas às pessoas; serve para ver se o padrão se mantém e corrigir o que escorregou.
Um modelo de perguntas, para adaptar a cada posto:
- Há no posto alguma coisa que não é usada no trabalho que lá se faz?
- Cada ferramenta está no seu lugar identificado?
- Há algum lugar vazio sem justificação (ferramenta em falta)?
- As marcações no chão e os limites de stock estão visíveis e respeitados?
- O posto está limpo, e há sinais de fugas, folgas ou desgaste por tratar?
- A fotografia do estado padrão está afixada e corresponde ao que se vê?
- As ações da auditoria anterior foram feitas?
A pontuação conta-se em respostas “sim” e vai para um gráfico simples, no quadro da área. O que interessa é a tendência, não o valor de uma semana. Cada “não” dá origem a uma ação com responsável e data, revista na auditoria seguinte.
Gestão visual: o padrão tem de se ver
A gestão visual é o que transforma o 5S num padrão que qualquer pessoa reconhece num relance, sem ter de perguntar. Sem ela, o “normalizar” fica no papel.
Alguns exemplos simples, que funcionam em quase todas as fábricas:
- quadros de ferramentas com silhuetas, onde uma ferramenta em falta se vê logo (como o da fotografia abaixo);
- marcações no chão para o material em curso, com o máximo que pode estar em cada sítio;
- fotografias do posto no estado padrão, afixadas no próprio posto;
- etiquetas com mínimos e máximos nos consumíveis, para reabastecer antes de faltar;
- um quadro da área com os indicadores e as ações, revisto numa reunião curta de início de turno.
A reunião de início de turno é o que liga o quadro à rotina. Numa área piloto da mesma fábrica, uma reunião de 6 minutos (segurança, qualidade, plano e realizado por máquina e por turno, pontos críticos e sugestões) acompanhou uma queda de 67% nas horas extraordinárias, com o mesmo volume de produção (ver o caso).
A gestão visual e 5S que se mantém junta estas peças num projeto de 6 a 12 semanas, a começar por postos-piloto. Para fábricas sem ninguém com tempo para garantir o ritmo, a Melhoria Contínua como serviço inclui a auditoria e o acompanhamento mensal.
O 5S que não dura é, aliás, o exemplo mais conhecido de uma regra mais geral: as iniciativas de Melhoria Contínua falham mais na gestão da mudança do que nas ferramentas. O guia O que é Melhoria Contínua explica porquê, e o que fazer para evitar esse caminho.