Contexto
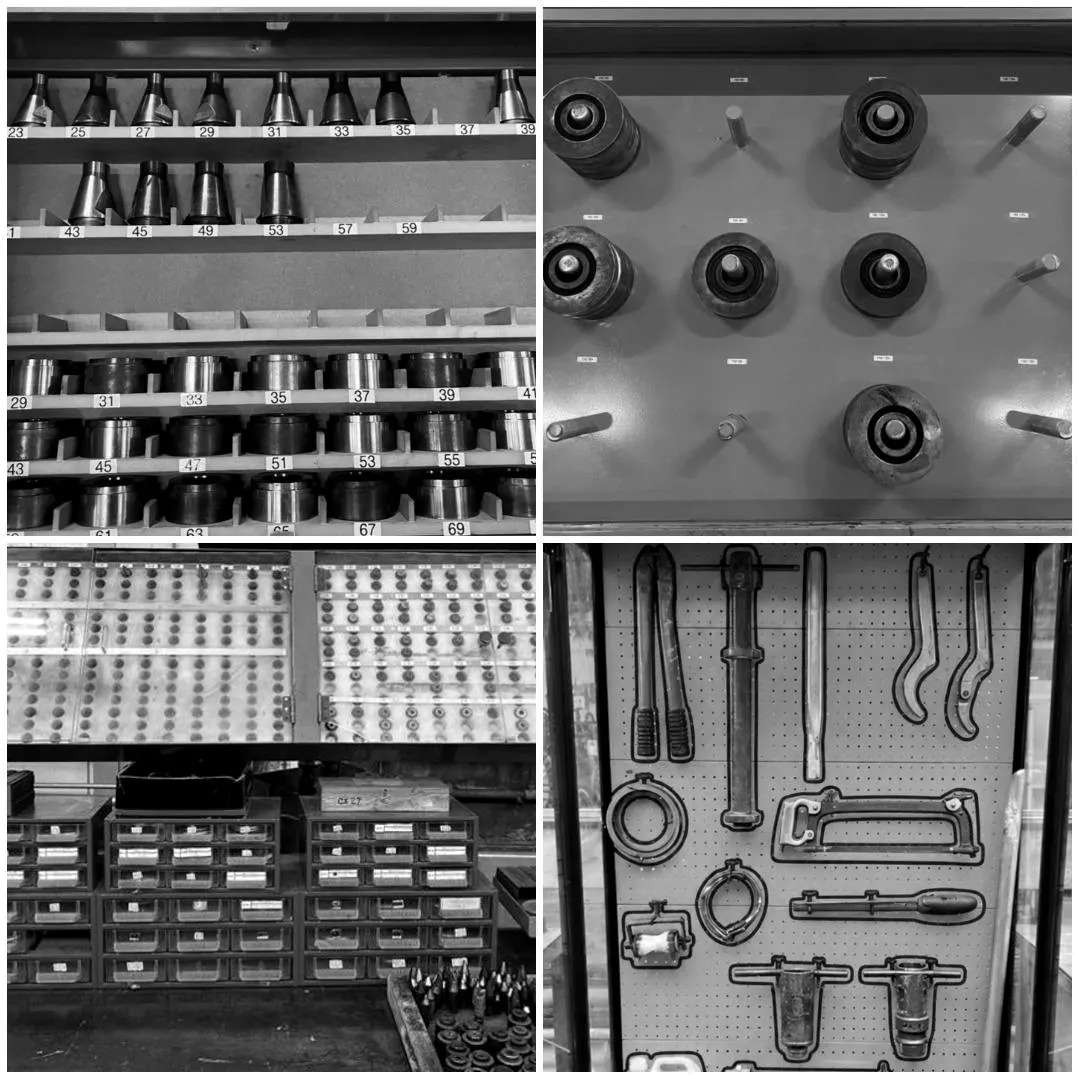
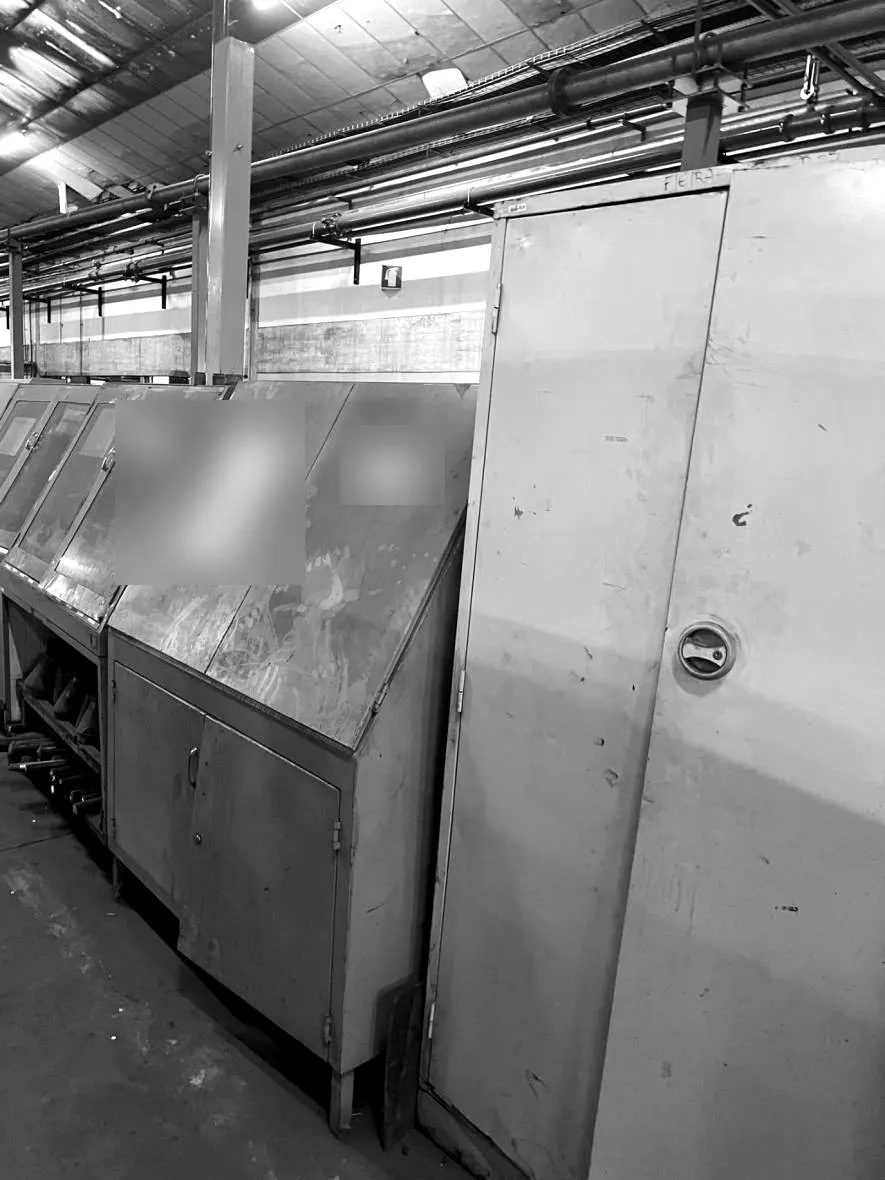
Uma fábrica de cabos elétricos, onde fui responsável de Melhoria Contínua. O 6S (os 5S mais a segurança) começou em postos-piloto das quatro áreas produtivas, com workshops com as equipas de cada posto, e com soluções de arrumação desenhadas a partir de problemas vistos no terreno: armários, expositores de ferramentas, suportes.
Na maior parte dos postos, os efeitos foram qualitativos: espaços mais organizados, materiais mais fáceis de identificar, melhores condições de trabalho. Este caso é a exceção, porque a desorganização parava uma máquina e isso ficava registado.
O problema
Numa linha de extrusão, os bicos e as fieiras (as ferramentas que dão forma ao cabo) estavam em vários armários degradados, sem identificação do conteúdo e sem uma organização que permitisse encontrar depressa cada peça.
A observação no terreno mostrou que o problema não era só de arrumação. As ferramentas eram partilhadas com outras três máquinas, sem regra para as levantar e devolver. A ferramenta necessária podia estar noutro posto sem ninguém saber onde, e a linha ficava parada enquanto se procurava. Os registos de paragem confirmavam-no: perdiam-se quase 8 horas por mês por falta de ferramenta.
Arrumar o armário, sozinho, não resolvia. A ferramenta continuaria a poder estar noutra máquina no momento em que fosse precisa.
O que foi feito
A intervenção foi feita por fases, ao longo de cerca de dois meses:
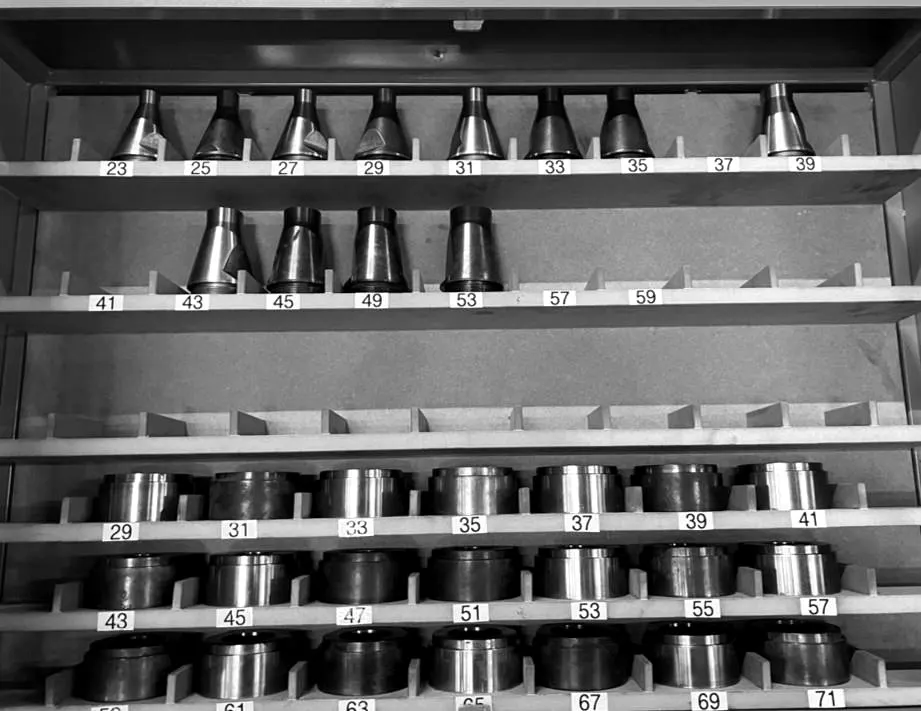
- Separar e arrumar. As ferramentas foram etiquetadas e organizadas num armário novo, desenhado para elas e produzido por um fornecedor externo.
- Tornar o padrão visível. Cada posição do armário ficou identificada e o conteúdo definido, para que uma ferramenta em falta se veja num relance.
- Acabar com a partilha. O conjunto de ferramentas necessário para esta linha foi duplicado. Quando chegaram as últimas ferramentas encomendadas, a partilha com as outras máquinas terminou.
- Uma regra simples. O armário passou a estar fechado à chave, com acesso dos operadores da linha.
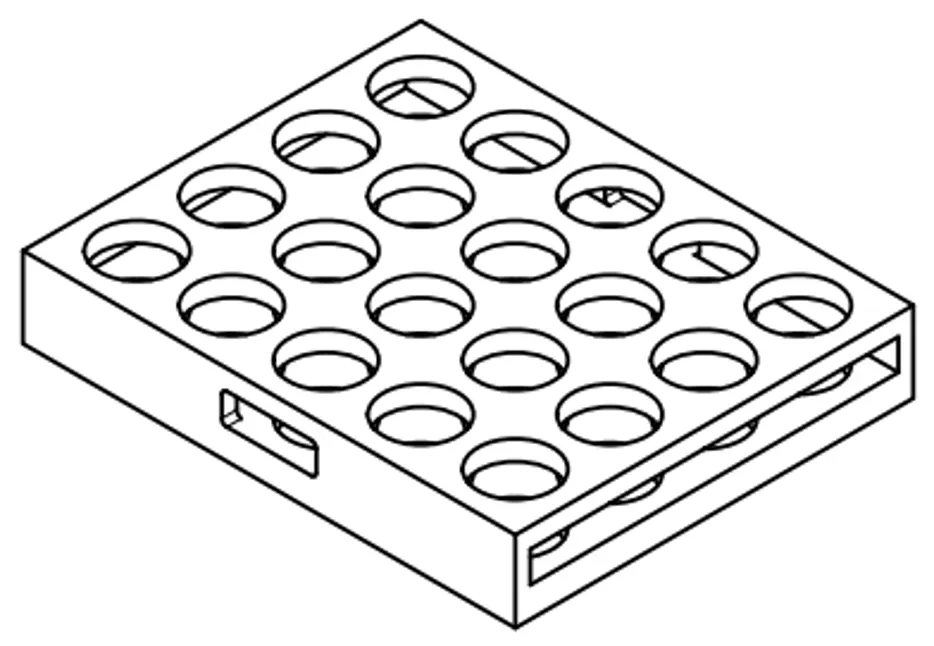
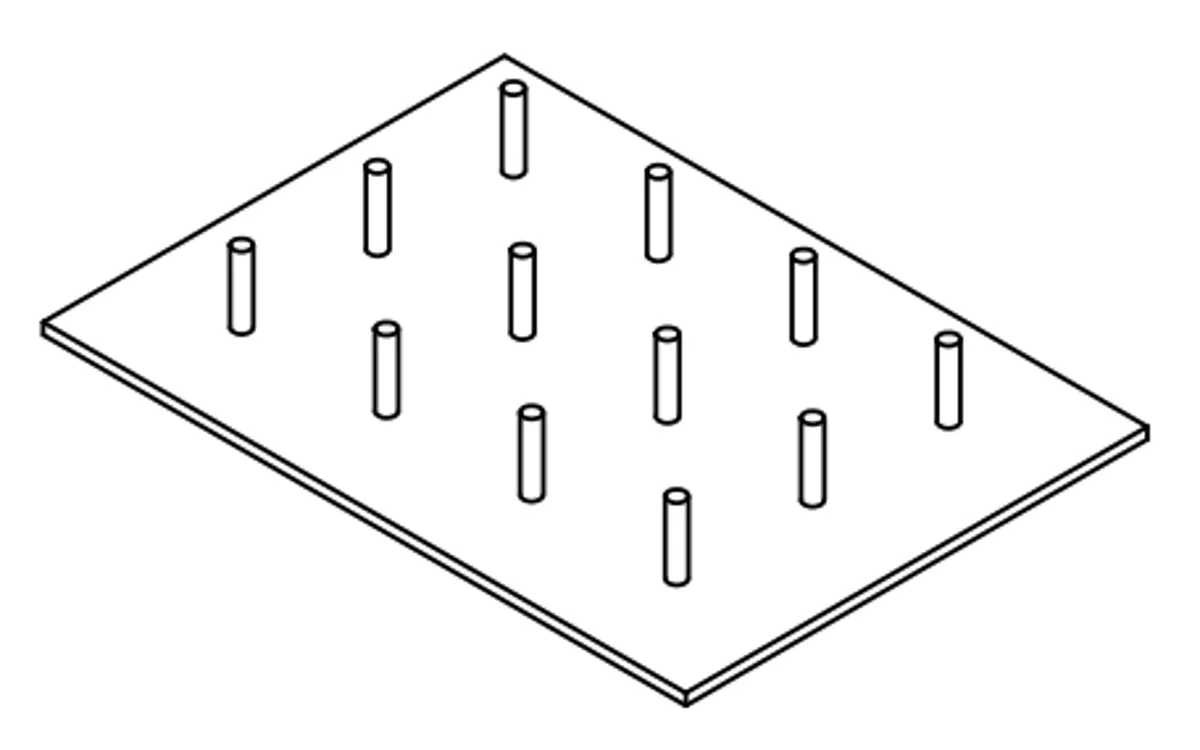
Noutros postos-piloto, a mesma lógica deu suportes desenhados para cada posto, produzidos por um fornecedor externo:
O resultado
As paragens por falta de ferramenta passaram de quase 8 horas por mês para zero: nos meses seguintes, não houve nenhuma paragem registada por esta causa.
O investimento nas ferramentas duplicadas equivaleu a menos de uma hora de produção da linha. Foi recuperado com a eliminação de uma pequena parte das paragens que existiam antes.
O que a equipa aprendeu
O efeito não veio da complexidade da solução, mas de identificar a causa certa. Um 6S feito só como arrumação teria deixado o armário bonito e a máquina a parar.
O 6S dura quando resolve um problema que a equipa sente. Aqui, a razão para manter o armário em ordem estava à vista de todos: a máquina deixou de parar à espera de ferramentas.