Contexto
Uma fábrica de cabos elétricos, com quatro áreas produtivas. Entrei no Planeamento da Produção e, em outubro de 2025, recebi o desafio de arrancar com a Melhoria Contínua, uma função que ainda não existia na empresa como estrutura própria. Durante parte desse tempo, acumulei também funções do planeamento.
É a situação de muitas PME: há vontade de melhorar e há problemas identificados, mas não há um departamento nem uma rotina para os tratar.
O problema
Oportunidades de melhoria havia muitas. Faltava uma forma de as fazer chegar a alguém, de escolher por onde começar, de acompanhar o que estava em curso e de garantir que o que resultava se mantinha.
O que foi feito
Começar no terreno, com resultados concretos. Os primeiros meses foram de melhorias visíveis: 6S em postos-piloto, o SMED numa extrusora gargalo, o consumo de cobre na blindagem. Um diagnóstico de fluxo (VSA) feito mais tarde ajudou a priorizar, mas não foi a origem do trabalho.
Definir por onde entram as oportunidades. Os projetos maiores surgem nas reuniões de gestão da produção; as situações pontuais, na conversa com os gestores de área e nas sugestões dos operadores e responsáveis de turno; o diagnóstico de fluxo acrescentou uma lista estruturada. As ferramentas de análise de dados ficaram preparadas para ser uma quinta via.
Um ciclo igual para todos os problemas. Caracterizar a situação no terreno (observação, cronometragem, dados), desenvolver a solução com a equipa do posto, normalizar (instruções de trabalho, checklists, registo de tomada de conhecimento, responsabilidades e regras de reação) e verificar.
Acompanhamento com a direção. Uma reunião de cerca de três em três semanas, com o diretor industrial, a direção de produção, os gestores de cada área e a logística interna, para rever as iniciativas, discutir os temas em curso e planear o período seguinte. Por baixo, um plano de ações com o equipamento, a descrição, o responsável (de qualquer área, não só da Melhoria Contínua), as datas, o estado e o ponto de situação, revisto em cada reunião.
Rotina nas equipas. Quadros de equipa e reuniões de início de turno, para aproximar a melhoria da execução de todos os dias.
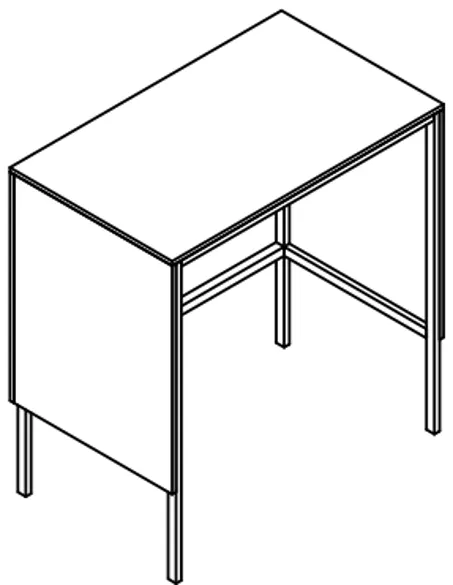
Soluções físicas para os postos. Armários, suportes e a cabine de um posto de autocontrolo, pensada para os operadores medirem as amostras no próprio posto, foram desenhados por mim a partir dos problemas vistos no terreno.
O resultado
Em cerca de dez meses, a Melhoria Contínua passou de resolver problemas avulsos a um sistema com entradas definidas, um método, normalização e acompanhamento regular com a direção. Pelo caminho, deu resultados medidos: a limpeza geral de uma extrusora gargalo em menos de metade do tempo de referência, o balanço de fio de cobre de negativo a positivo, as paragens por falta de ferramenta numa linha a zero e menos 67% de horas extraordinárias numa área piloto.
O que aprendi
Muitas iniciativas Lean falham na gestão da mudança, não nas ferramentas. Desenhar a solução é a parte mais rápida; o que decide se dura é as pessoas adotarem-na e mantê-la.
A integração faz-se por camadas, e cada uma depende da anterior: primeiro resultados no terreno, depois normalização, depois rotinas de acompanhamento e só então os dados. A componente de dados foi a menos madura: as ferramentas ficaram prontas, mas a sua utilização dependia de passos da organização.
Também ficou claro o que faltava: um critério formal para priorizar as iniciativas. Escolher caso a caso dá flexibilidade, mas dificulta comparar projetos e justificar onde se põe o tempo. É das primeiras coisas que hoje proponho a uma fábrica que está a começar.