Contexto
Uma fábrica de cabos elétricos, onde fui responsável de Melhoria Contínua. Nem todos os problemas pedem um grande projeto. Este é um exemplo pequeno, mas completo, da forma como a Melhoria Contínua funciona no dia a dia: ver o problema, perceber a causa no terreno, testar, normalizar e verificar.
O problema
Num tipo de cabo com bainha cinzenta, apareciam defeitos recorrentes na superfície. Tinham uma particularidade: estavam sempre na primeira volta enrolada na bobine, a que encosta ao tambor.
O que foi feito
- Ir ver. A análise no terreno associou os defeitos a marcas deixadas pela superfície da própria bobine na bainha. O cabo chegava ao enrolamento sem estar completamente arrefecido, e a volta em contacto direto com o tambor ficava marcada.
- Usar o sítio do defeito como pista. O facto de o defeito aparecer sempre na volta encostada ao tambor confirmou a relação e permitiu separar uma causa de manuseamento de uma possível causa no processo de extrusão.
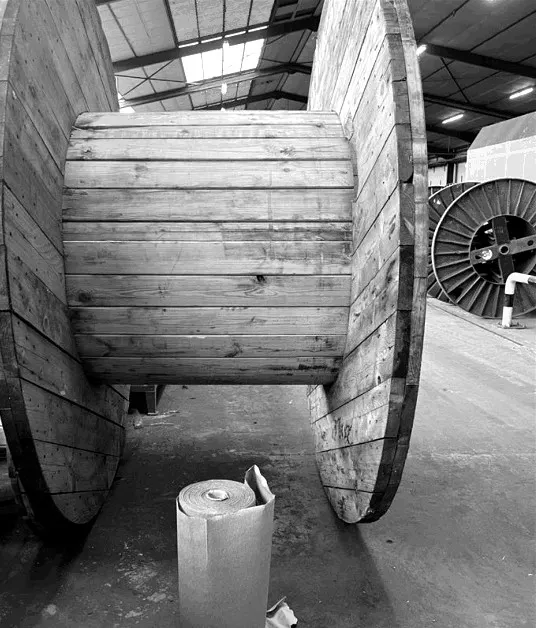
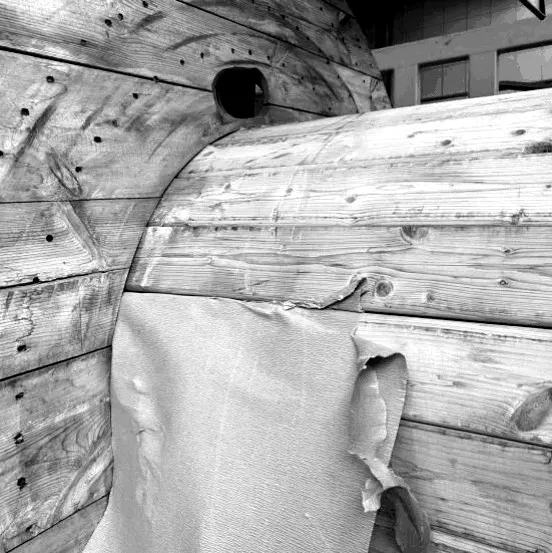
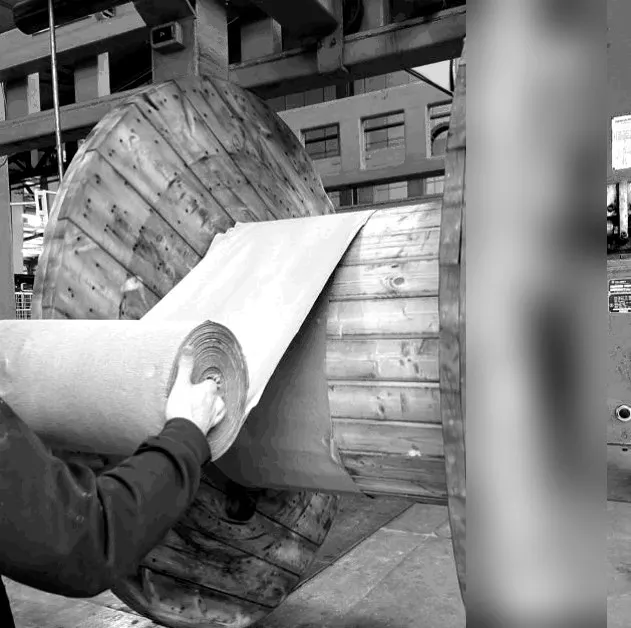
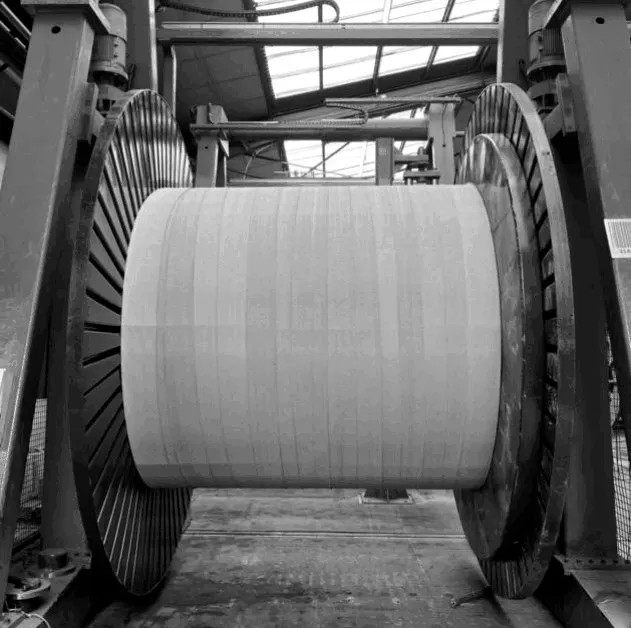
- Testar uma solução simples. As bobines destinadas a estas produções passaram a ser forradas, criando uma camada de proteção entre o tambor e a primeira volta de cabo. As primeiras produções depois da alteração foram acompanhadas para confirmar o efeito.
- Normalizar. Confirmada a eficácia, a solução passou a instrução de trabalho para as máquinas que fazem estes cabos, com o respetivo registo de tomada de conhecimento pelos operadores, para ser aplicada fosse qual fosse a equipa em serviço.
A instrução de trabalho mostra o método em quatro fotografias:
O resultado
O acompanhamento posterior confirmou a redução dos defeitos associados a esta causa. A solução deixou de depender de quem estava no turno: ficou escrita, comunicada e assinada.
O que a equipa aprendeu
A localização de um defeito é um dado. Um defeito que aparece sempre no mesmo sítio diz muito sobre onde nasce, antes de qualquer análise sofisticada.
E mesmo uma solução pequena precisa de ser normalizada. Sem a instrução de trabalho, o forro das bobines seria um hábito de alguns operadores, e o defeito voltaria no primeiro turno que não soubesse da regra. O PDCA vale menos pelo nome e mais pela disciplina de fechar cada ciclo, com verificação, antes de passar ao seguinte.